無料マンガ・ラノベなど、豊富なラインナップで200万冊以上配信中!
無料マンガ・ラノベなど、豊富なラインナップで200万冊以上配信中!
※アプリの閲覧環境は最新バージョンのものです。
Posted by ブクログ
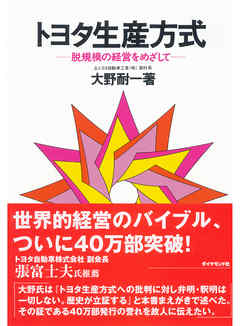
1978年の本であるが、製造業でなくてもトヨタ生産方式の考え方は大変参考になる。
トヨタ生産方式: 多種少量で安く作ることができる方法
徹底的な無駄の排除
1. ジャストインタイム: 後工程から必要な量を前工程に要求していく、前工程は引き取られた文を作るというやり方の追求。前工程への要求がカンバン(量、時期、方法、順序などを明示)
2. 自働化: 異常時に止まるようになっていて、不良品を量産しないし、異常時だけ入れば良い
なぜを5回繰り返し本当の原因に辿り着く
ムダの徹底的な摘出
1. 作りすぎの無駄: 仕事の進み過ぎによる在庫待ちの無駄に繋がり無駄として見えにくい
2. 手持ちの無駄
3. 運搬の無駄
4. 加工そのものの無駄
5. 在庫の無駄
6. 動作の無駄
7. 不良を作る無駄
ムダを見つけるために大切な現場作業の認識
作業とは
1. 付加価値のない作業: 移動や操作など、今の作業条件下ではやらないといけない、作業条件を減らさないと減らせない
2. 付加価値を高める賞味作業: 加工
2の比率を上げることが工数削減
標準作業表の3要素
1. サイクルタイム: 1個あたりの時間
2. 作業順序
3. 標準手持ち: これだけは必要という仕掛品
流れを作るのが基礎条件
・生産をなるべく平準化する、ロットを小さくして同じ製品を続けて流さない
・かんばんは一気にできない、トヨタ工場内だけでも10年かかった
・違う車種が流れるとプレスがきついが、段取り替えを徹底的に効率化し、3時間からついには3分まで縮んだ
・100%の良品を作るために不良品を出した自動的に知らされて工程が痛みを感じるシステムにしておけば良い
変化への対応
・流れてくる車のカンバンにより工程の作業が行われるため、微調整が効きやすく計画変更の柔軟性がある
余力
・余力を使うことは原価増加にならない。判断のために余力がどのくらいあるかを正しく認識しておくことは大事
Posted by ブクログ
トヨタのカンバン(JIT)は、無駄な製品在庫、仕掛品、材料を持たないが原則
・工業簿記と連動して考えれば理解がはやい
・B/Sの製品、仕掛品、材料を出荷予定、製造予定、ライン上の在庫のみに割り当てることにより小さくする
・すると、資金や、在庫を小さくすることができるので、P/L上の支払利息、倉庫費用や、給料等の労務費用等を小さくできる。
・結果ムダがなくなるので、資本等の回転率や、資金の回収率、回収サイクルが高くなるので、C/Fを含めて、経営の安全性を高めることができる。
・ただし、在庫を小さくすると、背反事象である、発注回数が多くなるので、購買の発注回数に応じて、システムを大きくする必要がある。
・QCDを管理するためには、各工程等の状況を把握(見える化)するため、多くの項目を、ロットや単品管理を行う必要がでてくるため、精緻な生産管理システムが必要となる。
Posted by ブクログ
TPS(トヨタ生産方式)の名著であり、古典。
人と組織の設計論として、めちゃくちゃおもしろい。
特に、アウトプットの時間差=動作手順の差の話は面白い。時間差=能力差ではなく、動作の順序・段取り・ムダ動作の有無の差という思想。
『脱規模の経営をめざして』という本のタイトルとは裏腹に、規模拡大する組織の運用論であった。
▼トヨタ生産方式の基本
・ジャスト・イン・タイム
「必要なものを、必要なときに、必要なだけ」。在庫を資産ではなくムダ(滞留・隠れ問題)として捉え、流れ(フロー)で工程を設計する。
JITは単なる調達・生産計画の工夫ではなく、現場での異常検知・改善を促すための経営設計でもある。
・自働化
機械任せの自動化ではなく、異常が起きたら止める/止められる仕組みを先に作る思想。
品質不良や設備異常を流し切らない。結果として、品質・生産性・教育が同時に上がる経営設計でもある。
・カンバン方式
JITと自働化を現場で回る形に落とす代表的ツールがかんばん方式。
後工程引き取りの情報連鎖により、作り過ぎを防ぎ、工程間の同期を取る。重要なのは、かんばん自体よりも、在庫を絞って問題を顕在化させる運用。
・カイゼン
一回の改革ではなく、日々の小さな改善の積み上げで、標準・作業・設備・レイアウト・段取り等を更新し続ける。
「改善」はスローガンでおわらないように、問題が見える設計とセットで運用される点が本質的。
プロセスの見える化が非常に重要。
▼なぜ×5回(Why-Why分析)
「なぜを5回」は有名だが、本質は回数ではなく到達点。
目的は真因(Root Cause)に到達し、再発防止できる仕組みに落とすこと。個人のミスではなく、条件・標準・設計の欠陥を特定するための思考法。
正解を最初から用意しないで、現場の事実からしか始めないことが重要。
▼アウトプットの時間差=動作手順の差
TPSでは、時間差=能力差とは考えていない。
同じ作業で時間差が出る理由は→ 動作の順序・段取り・ムダ動作の有無の差というのが根底の思想。まり、属人性ではなく標準設計の問題。
速い人を評価するのではなく、遅い理由を標準にフィードバックする。
標準は「守るもの」ではなく「更新され続けるもの」だという経営層と現場の理解と推進を心がける。
▼ブレーキの重要性
TPSは「速くする技術」ではない。止めるための経営思想である。ここがよく勘違いされているポイント。
ブレーキ=異常が出たら止める、不良を流さない、数量・スピードより品質を優先する。
自働化の本質は、自動化ではなく、異常検知+停止権限を現場に与える設計を指す。
止めなければ、問題は永遠に治らない。止める勇気がある組織だけが、速くなれる。
止めた人を評価し、現場を実行者ではなく設計者として扱うこと。
▼トヨタ生産方式の思想
「問題を隠さない」=問題が出るのは正常、隠れるのが異常であるようにしてるのが、トヨタ生産のポイント。
止める/見える化する/直すを優先する設計が優れている。
見える化を行い、異常が理解しやすいようにするほどに改善余地が把握でき、学習速度が上がる。
問題が出るように設計する経営を貫いている。
「なぜを繰り返す」=真因(root cause)に到達するための思考手順がある。
表面的な現象対応を避け、原因の連鎖を分解して、再発防止に落としこむ。犯人探しではなく、仕組みの欠陥を特定するという目的設計が浸透していて、プロセス・条件・標準を疑うようになっている。
「現場が主体」=現場が知っているだけでなく、変えられるにする。
本書のトーンは一貫して、答えは会議室ではなく現場にあ。現場が改善活動の主体になり、標準を更新し続けることで、組織の競争力が複利で積み上がる。
トップは号令よりも、現場が改善できる制約条件(人・時間・権限・評価)を整えることに重きをおくべき。
「人を責めない」=責めるべきは仕組み・設計・標準
問題が出たときに個人を責める文化は、隠蔽・先送り・局所最適を誘発し、学習を止める。
TPSは逆で、問題報告を価値ある情報として扱い、再発防止の仕組み化(標準化・自働化・見える化)に落としこむことを当然としている。
これが「問題を隠さない」「なぜを繰り返す」を成立させる前提思想。
※アプリの閲覧環境は最新バージョンのものです。